セメントの粉砕工程では、開放回路の複合システムが採用されています。このシステムは、Φ200-180のローラープレスと、直径4.2m×13mの ボールミル. 。しかし、このシステムの再循環用材料エレベーターには重大な問題が生じていました。高負荷・高電流の状態で稼働していたため、チェーン、バケット、およびV型分離器の分散格子に著しい摩耗が生じました。その結果、故障率が高くなり、メンテナンス作業の負担が大幅に増大し、修理費用も高額になってしまいました。 結局のところ、これらの問題により、セメント粉砕におけるシステムの生産性が低下し、電力消費量が増加することとなりました。.
ローラープレスシステムに新しいエレベーターが追加されました。この改良により、既存のリサイクリングエレベーターへの負荷が軽減されただけでなく、ローラープレスの循環率も向上しました。さらに、故障率、保守作業量、およびコストも低減されました。生産量の増加と消費量の削減という目標は、見事に達成されました。.
はじめに
ある企業は、5000t/dのクリンカー生産ライン1基と、2500t/dのクリンカー生産ライン1基を稼働させています。5000t/dのラインは2020年11月に操業を開始しました。 このラインを支える#3セメント粉砕ラインは、オープンサーキットの複合粉砕プロセスを採用しており、Φ200-180のローラープレスとØ4.2×13mのボールミルを備えています。このラインの設計上のミル処理能力は260 t/h、年間生産能力は190万トンです。.
現在、#3セメント粉砕システムは、ローラープレスからの既存の再循環材料用エレベーターの処理能力が不十分なため、その性能が制限されています。これにより、セメントの生産量が低下し、電力消費量も増加しています。そのため、同社は新しいエレベーターを追加して、ローラープレスシステムを改修することを決定しました。.
改修前の状況
#3セメント粉砕システムは、Φ200-180ローラープレスとØ4.2m×13mのボールミルを用いた開放回路式複合粉砕プロセスを採用しています。 現在、P・O 42.5セメントの生産において、その生産量は240~270 t/h、粉砕時の電力消費量は33~34 kWh/tとなっています。同じ主要設備を備えた他のシステムと比較すると、その生産能力は比較的低く、電力消費量は高い傾向にあります。.
当初の再循環式エレベーターの設計能力は1650 t/hで、最大能力は2000 t/hでした。ローラープレスの設計処理能力は1500~1800 t/hです。 さらに、260~280 t/hの新規供給原料も、まずこの再循環エレベーターに投入されます。 これは循環材料と混合され、一緒にV型分離機(以下「Vセパレーター」)へと送られます。したがって、循環エレベーターに必要な処理能力は1760~2060 t/hとなります。.
安定かつ安全な運転を確保するため、循環式エレベーターの積載率は85%~90%に制限されており、これは実質的な処理能力が1700~1800 t/hであることを意味します。 そうしないと、エレベーターのモーター電流が390 Aを超えて頻繁にアラームが発生してしまいます。その結果、効率的な生産に必要なシステムの最大循環率要件(約2200 t/h)を満たすことができませんでした。.
材料の処理量が多く、負荷が大きく、電流も高かったため、チェーン、バケット、およびVセパレーターの分散格子が著しく摩耗しました。これにより、循環式エレベーターの減速機の故障率が高くなり、多大な保守作業とコストが必要となりました。 エレベーターのチェーンとバケット一式は1.5年ごとに交換が必要で、その費用は100万人民元を超えていました。また、減速機は1年の間に何度も故障していました。.
その結果、ローラープレスシステムにおける再循環材料の量を減らすことでしか、生産を継続することができませんでした。これにより、システムの生産量が制限され、セメント1トンあたりの電力消費量が高くなってしまいました。.
レトロフィットソリューション
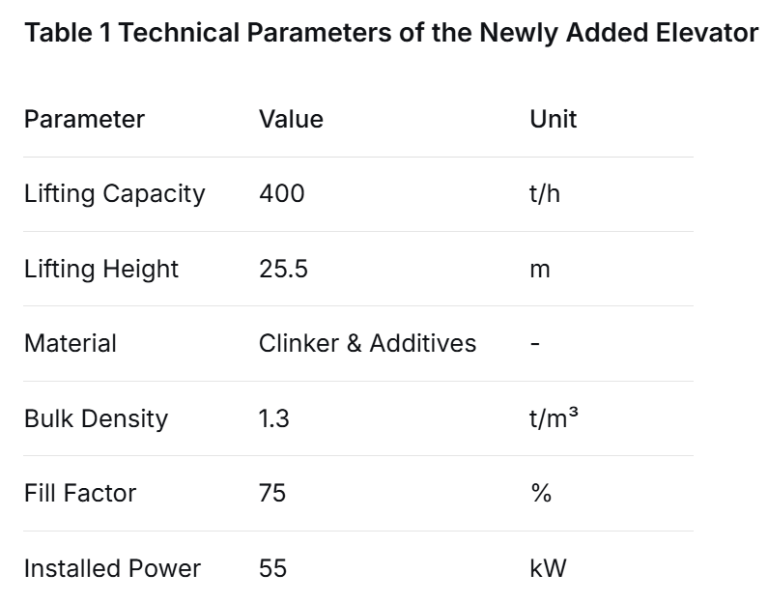
いくつかの技術的な改良案を比較検討した結果、同社はローラープレスシステムに新しいエレベーターを追加することを決定しました(表1を参照)。.
セメントブレンドサイロからの既存のベルトコンベヤーのヘッド部および駆動システムを、新しいエレベーターの設置スペースを確保するため、サイロに向かって2メートル移動させました。既存の外部排出ホッパーは解体され、新しいエレベーターは地上0.000mの位置に設置されました。 新しいエレベーターが通過できるよう、既存の床スラブに、標高6.000m、12.500m、23.000m、30.000m、および37.500mの位置に開口部を設けました。.
既存の集塵装置を活用しました。12.500mレベルに設置されていた小型の集塵装置と送風機を移設し、新しいエレベーターの移送ポイントにおける粉塵対策を行いました。また、新しいエレベーターの頂部にメンテナンス用の鋼製プラットフォームを設置し、既存の鉄骨構造の一部を補強しました。.
新しいエレベーター用の電源ケーブルおよび制御ケーブルは、既存の配電室にある予備の回路に接続され、新しいローカル起動・停止ボタンが設置されました。この新しいエレベーターは、新鮮な飼料を安定化ビン上部の供給パイプまで搬送し、そこでVセパレーターから排出される材料と混合された後、ビン内へと送り込まれます。.
また、ローラープレス用安定化ビン部についても改良が行われました。Vセパレーターから安定化ビンへと続く既存のシュートの直径を拡大し、詰まりを防止しました。 現在、原料の偏析を防ぐため、新しい原料はこのシュートに垂直に投入されるようになりました。また、シュート内には耐摩耗プレートが張られています。安定化ビン内部には、偏析を防ぐための分配プレートが設置され、ビンの円錐部も改造され、耐摩耗プレートが張られました。.
安定化ビンからローラープレスへのシュートを交換いたしました。メンテナンス用に手動式のロッドゲートを設置し、ローラープレス前の材料レベルと圧力を安定させるため、空気圧式フラップバルブのサイズを拡大いたしました。また、ローラープレスの元の供給装置と内部バッフルプレートを交換し、ロールギャップを均一に調整できるようにいたしました。.
新エレベーターの基礎工事、設備の設置、および無負荷試運転は、生産期間中に完了しました。システムへの最終的な統合にあたっては、インターフェースを接続するために、メンテナンスのための工場停止期間のみが必要でした。.
新しいエレベーターの処理能力は400 t/h(最大450 t/h)で、生産ニーズを満たしています。運転状況を監視するため、速度センサーと底部のレベルインジケーターが装備されています。 新しいエレベーターが故障した場合に備え、予備として、生原料が再循環式エレベーターに投入される従来のシステムを維持しており、これにより生産停止を防止しています。.
試運転中の問題解決と改造の結果
初期の試運転中、新しいエレベーターでは、低速、高水位、過負荷のアラームが頻繁に発生し、停止を引き起こしていました。 分析の結果、これらはエレベーターのブート内に堆積物がたまり、水位が高くなったことによって引き起こされた誤警報であることが判明しました。そこで、投入口の幅とバケットまでの距離を縮小し、エレベーターの張力調整装置を再調整しました。これらの措置を講じた後、新しいエレベーターの稼働は徐々に正常化しました。.
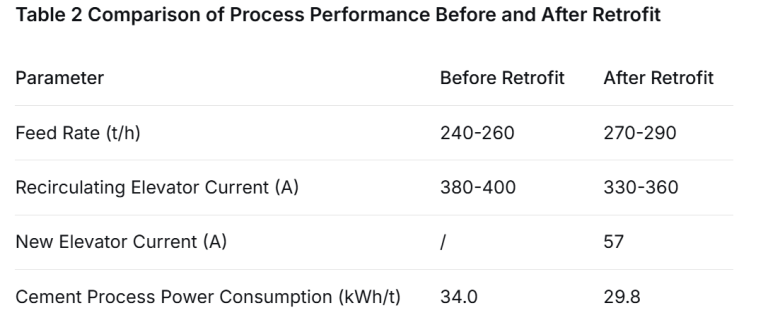
改修前後のP・O 42.5セメントの製造における主要なプロセスパラメータを表2に示します。.
結論
セメント複合粉砕システムは、新しいエレベーターを追加した後、まもなく通常の生産体制に戻りました。新しいエレベーターは異常な騒音もなくスムーズに稼働しており、メンテナンスも最小限で済んでいます。システムの処理能力は、容易に30 t/h増加しました。セメント1トンあたりの消費電力は、改修前の34.0 kWh/tから29.8 kWh/tへと低下しました。.
この改修工事は、生産量の増加と消費量の削減による経済的メリットをもたらしただけでなく、電力使用量の減少に伴うCO2排出量の削減を通じて、社会的メリットももたらしました。.
 English
 Russian
 French
 Portuguese
 Arabic
 Spanish
 Japanese