En sectores como la minería, el procesamiento de arena y grava, la preparación de carbón, la industria cementera, los materiales de construcción y la fabricación de productos químicos, las cintas transportadoras constituyen el equipo fundamental para el transporte continuo de materiales. Sin embargo, los puntos de transferencia de las cintas transportadoras —incluidos los puntos de descarga de material, los puntos de recepción y las zonas de tolvas— son las principales fuentes de emisiones de polvo industrial.
La generación de polvo en los puntos de transferencia de las cintas transportadoras se debe principalmente al impacto de la caída del material, a las vibraciones mecánicas y a la turbulencia del flujo de aire inducida. Sin un control eficaz, el polvo fugitivo se escapará continuamente por los huecos de sellado, lo que deteriorará las condiciones de trabajo en las instalaciones y supondrá graves presiones para las fábricas en materia de cumplimiento de la normativa medioambiental.
La mayoría de los proyectos fallidos de control de polvo en cintas transportadoras se deben a que se confía exclusivamente en un único equipo de eliminación de polvo. Para lograr una supresión de polvo estable y normalizada, las empresas deben adoptar una solución sistemática que combine el sellado local de los recintos con la extracción centralizada de polvo. En este artículo se comparten experiencias prácticas de adaptación de sistemas de supresión de polvo en cintas transportadoras para plantas industriales, lo que ayuda a resolver de forma definitiva los problemas de emisión de polvo en los puntos de transferencia.
1. Por qué los puntos de transferencia de las cintas transportadoras generan grandes cantidades de polvo fugitivo
Las características estructurales y operativas específicas de los puntos de transferencia de las cintas transportadoras los convierten en las principales zonas generadoras de polvo en los sistemas de manipulación de materiales. Las principales causas del polvo fugitivo se resumen a continuación:
- Impacto por caída de materiales: La altura de caída vertical hace que los materiales choquen contra las cintas transportadoras, las rampas y los deflectores, lo que provoca la dispersión de partículas finas de polvo.
- Perturbación inducida del flujo de aire: Los materiales que caen provocan un movimiento del aire circundante, lo que genera una corriente de aire turbulenta en el interior que expulsa el polvo fino hacia el exterior.
- Difusión de las vibraciones de los equipos: La vibración provocada por el funcionamiento continuo de la cinta transportadora levanta el polvo acumulado y provoca una emisión secundaria de polvo.
- Sellado deficiente de la rampa: El desgaste o la falta de componentes de sellado provocan fugas evidentes de polvo por los huecos.
- Espacio local cerrado: La estructura estrecha de los puntos de transferencia impide que el polvo se disperse de forma natural, lo que da lugar a una acumulación concentrada de polvo.
El punto de descarga del material constituye la principal fuente de polvo. Cuando el sellado interno de la cámara es insuficiente, un fallo en la presión negativa provocará una fuga masiva de polvo fugitivo. Por lo tanto, el control del polvo en los puntos de transferencia debe dar prioridad al sellado de la fuente, en lugar de basarse únicamente en los colectores de polvo terminales.
2. Investigación in situ: localizar con precisión las vías de fuga de polvo
Las soluciones personalizadas para el control del polvo en cintas transportadoras comienzan con un estudio detallado in situ. Las diferentes condiciones de trabajo dan lugar a características de generación de polvo totalmente distintas. Solo tras determinar con claridad las fuentes de polvo y sus vías de difusión podrán la estructura de la cabina y el sistema de extracción de polvo alcanzar un rendimiento óptimo.
Aspectos clave que deben tenerse en cuenta en la investigación de los puntos de transferencia de las cintas transportadoras:
- Parámetros del material: altura de caída, tamaño de las partículas, contenido de humedad y abrasividad
- Parámetros de funcionamiento de la cinta transportadora: anchura de la cinta y velocidad de funcionamiento
- Estado de funcionamiento: dirección de caída del material y posición de recepción
- Condiciones de estanqueidad: estanqueidad de la rampa y principales puntos de fuga de polvo
- Limitaciones del emplazamiento: pasillos de mantenimiento, equipos circundantes y espacio de instalación
Entre los problemas habituales relacionados con el polvo en las instalaciones se incluyen el polvo de impacto en los puntos de descarga, las fugas laterales de las rampas de guía y el polvo secundario generado por el funcionamiento de la cinta transportadora. Se requiere una solución específica para cada uno de los distintos casos de avería.
3. Sellado de recintos locales: el núcleo de la supresión del polvo en origen
El aislamiento local es el paso fundamental para una eficaz Supresión de polvo en los puntos de transferencia de las cintas transportadoras. El objetivo del sellado no es bloquear por completo el funcionamiento de los equipos, sino confinar el polvo dentro de un espacio relativamente cerrado, creando así unas condiciones estables de presión negativa que permitan la posterior extracción del polvo.
Un cerramiento inadecuado es la principal razón por la que muchos colectores de polvo de alta potencia no logran reducir el polvo. Las fugas de aire masivas contrarrestarán la presión negativa del sistema de eliminación de polvo, lo que dará lugar a la presencia persistente de polvo fugitivo.
Medidas habituales y eficaces para la transformación de recintos:
- Mejora del sellado de la rampa guía e instalación de un faldón de goma resistente al desgaste
- Personalización de la cubierta cerrada del punto de descarga y de la cubierta antipolvo del punto de recepción
- Configuración flexible de la cortina antipolvo para un sellado dinámico
- Transformación del dispositivo amortiguador para reducir el impacto de la caída del material
- Optimización del ángulo y la altura de caída para reducir el flujo de aire inducido
Durante la transformación del sellado, deben respetarse los requisitos de mantenimiento y observación. Debe evitarse un sellado excesivo que afecte al funcionamiento diario de la cinta y a la revisión del equipo, con el fin de garantizar la viabilidad a largo plazo del sistema.
4. Sistema de captación de polvo: purificación final del polvo
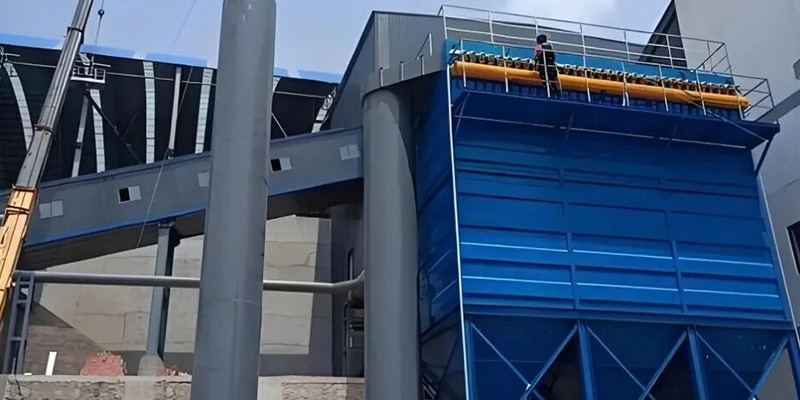
Si bien el recinto local limita la propagación del polvo, el sistema industrial de captación de polvo se encarga de recoger y depurar el polvo en suspensión en el interior del espacio cerrado, formando un conjunto completo de control de polvo en cintas transportadoras soluciones.
Proceso de trabajo estándar para la eliminación de polvo en los puntos de transferencia: Estructura cerrada in situ y orificios de aspiración de aire reservados → Conexión a la tubería de polvo → El ventilador genera una presión negativa estable → El aire cargado de polvo se envía al colector de polvo → El aire purificado cumple con la normativa de emisiones → El polvo recogido se descarga y se recicla a través del sistema de descarga de cenizas.
Colectores de polvo con filtro de mangas Son los equipos más utilizados para el tratamiento del polvo en los puntos de transferencia de cintas transportadoras, adecuados para condiciones de trabajo con polvo industrial de alta concentración en la minería, en las explotaciones de arena y grava y en las plantas de tratamiento de carbón. A la hora de seleccionar el modelo de equipo, es necesario tener en cuenta de forma integral el volumen de aire, las características del polvo, la humedad del material, la temperatura de funcionamiento y el espacio disponible in situ.
En el caso de que haya varios puntos de transferencia centralizados, se recomienda utilizar un sistema centralizado de captación de polvo; en el caso de puntos individuales dispersos con un volumen de aire reducido, se pueden instalar equipos locales independientes de eliminación de polvo para reducir los costes de funcionamiento.
5. Disposición de las campanas de aspiración y diseño del volumen de aire: factores clave para la eficiencia del sistema
Una disposición adecuada de las campanas de aspiración y el cálculo del volumen de aire determinan el efecto final de supresión de polvo en cintas transportadoras. La campana de aspiración debe situarse cerca de la fuente principal de polvo, sin interferir en el transporte del material por la cinta transportadora ni en el mantenimiento diario de los equipos.
Una distancia excesivamente grande entre la toma de aspiración y la fuente de polvo provocará una difusión prematura del polvo y una recogida ineficaz. Además, una disposición inadecuada puede provocar la aspiración innecesaria de materiales a granel, lo que aumentará el desgaste de las tuberías y la carga operativa del sistema.
El diseño del volumen de aire y la velocidad del viento debe tener en cuenta diversas condiciones de trabajo:
- Un volumen de aire insuficiente da lugar a una captación incompleta del polvo y a la presencia de polvo fugitivo residual
- Un volumen de aire excesivo provoca una pérdida de succión del material y aumenta los costes de funcionamiento
- Una velocidad del viento baja en la tubería provoca la acumulación de polvo y la obstrucción de la misma
- Las altas velocidades del viento aceleran la abrasión de las tuberías y los equipos
- Los sistemas compartidos multipunto requieren un equilibrio preciso del volumen de aire para evitar una deficiencia de presión negativa local.
El sistema de eliminación de polvo debe diseñarse en su conjunto teniendo en cuenta el número de puntos de transferencia, el trazado de las tuberías y la resistencia de los equipos, en lugar de limitarse a una simple correspondencia uno a uno entre los equipos.
6. Optimización de las tuberías y del sistema de descarga de cenizas: garantía de un funcionamiento estable a largo plazo
La mayoría de las empresas solo se centran en las campanas de extracción cerradas y los colectores de polvo en Control de polvo en los puntos de transferencia de las cintas transportadoras la renovación, sin tener en cuenta el diseño de las tuberías y del sistema de evacuación de cenizas, lo que provoca fallos frecuentes durante el funcionamiento a largo plazo.
Aspectos clave del diseño de los conductos de polvo: Adopte un trazado fluido de las tuberías, reduzca los codos superfluos, mantenga una velocidad del viento interna razonable, prevea puntos de inspección, controle los tramos horizontales excesivos de las tuberías y evite la acumulación de polvo y las obstrucciones.
Aspectos clave en el diseño de los sistemas de descarga de cenizas: Optimice el ángulo de la tolva para garantizar un flujo libre y fluido del polvo; instale válvulas de descarga de cenizas fiables para evitar obstrucciones; facilite la recuperación y el transporte del polvo; y reserve un espacio de trabajo adecuado para el personal de mantenimiento.
En entornos de trabajo con altos niveles de polvo, como las minas y las plantas de tratamiento de carbón, una descarga irregular de cenizas aumentará directamente la resistencia del colector de polvo, provocará una sobrecarga del equipo y afectará al funcionamiento continuo y estable de todo el sistema de eliminación de polvo.
7. Mecanismo de mantenimiento diario: garantizar un efecto de control del polvo a largo plazo
Supresión de polvo en cintas transportadoras La renovación es una transformación que se lleva a cabo una sola vez, pero el control del polvo es una labor sistemática a largo plazo. Los puntos de transferencia se ven afectados por el impacto continuo de los materiales y las vibraciones, y los accesorios de sellado y las piezas vulnerables son propensas al envejecimiento y al desgaste. El mantenimiento periódico es esencial para mantener un efecto estable de eliminación del polvo.
Lista de comprobación básica para la inspección diaria de los sistemas de control de polvo:
- Compruebe el buen estado de las juntas de las tolvas, los faldones de goma y las cortinas antipolvo
- Compruebe que las campanas de aspiración y las tuberías no presenten obstrucciones ni fugas de aire
- Supervise la diferencia de presión del colector de polvo y compruebe si las bolsas filtrantes presentan daños u obstrucciones
- Compruebe el funcionamiento estable de los ventiladores y de los sistemas de limpieza por impulsos
- Compruebe que el sistema de descarga de cenizas funcione correctamente y sin obstrucciones.
La sustitución oportuna de los accesorios desgastados y la depuración periódica del sistema permiten evitar de manera eficaz el rebote del polvo y garantizar el cumplimiento a largo plazo de los indicadores medioambientales in situ.
8. Marco integral de modernización para el control de polvo en los puntos de transferencia de las cintas transportadoras
Para resolver punto de transferencia de una cinta transportadora: polvo fugitivo Para lograrlo de forma eficaz y duradera, las empresas deberán seguir un proceso de transformación consolidado y sistemático:
- Estudio del estado in situ: Localice los puntos clave de emisión de polvo, tales como los puntos de descarga, los puntos de recepción y las rampas de guía, y aclare las normas relativas a la generación de polvo.
- Mejora de la carcasa de la fuente: Adopte medidas de sellado específicas para sellar las grietas por las que se filtra el polvo y lograr la supresión del polvo en su origen.
- Diseño de sistemas científicos: Disponga los orificios de aspiración de forma adecuada, calcule el volumen de aire correspondiente y evite que se vean afectadas las operaciones normales de producción.
- Selección de equipos a medida: Seleccione los colectores de polvo de filtro de mangas y los componentes auxiliares en función de las condiciones reales de trabajo, tales como la concentración de polvo y las propiedades del material.
- Optimización de los sistemas de apoyo: Optimice las tuberías y las estructuras de descarga de cenizas para eliminar los riesgos ocultos de obstrucción y la resistencia excesiva del sistema.
- Mantenimiento diario estandarizado: Establezca un mecanismo de inspección y mantenimiento óptimo para garantizar la eficacia a largo plazo de las medidas de control del polvo.
Conclusión
Control de polvo en cintas transportadoras No se trata de un simple proyecto de instalación de equipos, sino de una solución sistemática que integra el sellado, la extracción de polvo, el diseño de tuberías y el funcionamiento y mantenimiento diarios. Para las empresas mineras, de arena y grava, de tratamiento del carbón y de materiales de construcción que se enfrentan a problemas de desbordamiento de polvo en los puntos de trasvase y a presiones medioambientales, se ofrece una solución a medida Supresión de polvo en los puntos de transferencia de las cintas transportadoras Esta transformación puede mejorar de forma eficaz las condiciones del taller, cumplir con las normas medioambientales sobre emisiones y reducir los riesgos operativos de la empresa.
Si le preocupan los problemas relacionados con el polvo en los puntos de descarga de las cintas transportadoras, las fugas de polvo en las tolvas y las emisiones de polvo fugitivo, podemos ofrecerle un estudio profesional in situ y soluciones personalizadas para el control del polvo, adaptadas a sus condiciones de trabajo reales y a los requisitos de emisión.
 English
 Russian
 French
 Portuguese
 Arabic
 Spanish
 Japanese