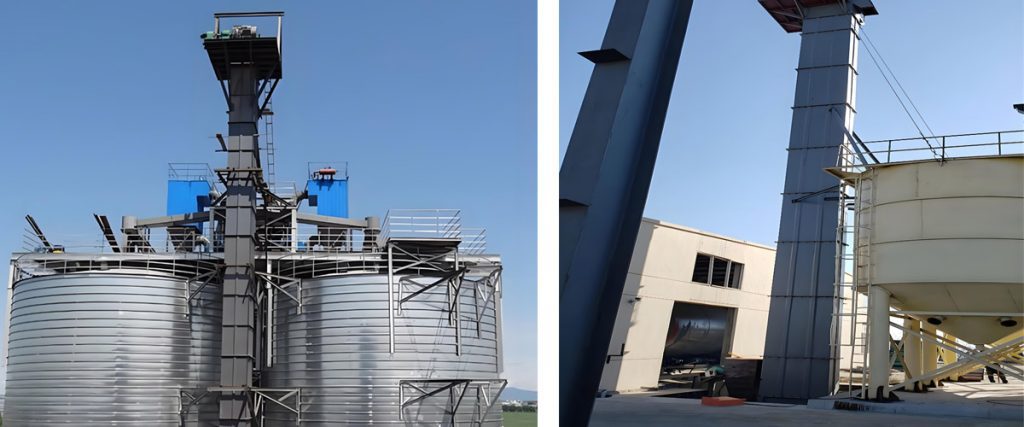
En los procesos de producción de cemento, la cinta transportadora elevadores de cangilones Son equipos de transporte vertical muy utilizados. Gracias a su estructura sencilla y a su fácil mantenimiento, se emplean principalmente para el transporte vertical de materiales en polvo y granulados a temperatura ambiente, como la harina cruda, el cemento y las cenizas volantes. Debido a su estructura intuitiva y a su principio de funcionamiento sencillo, suelen considerarse equipos con bajo índice de averías, por lo que a menudo no se les presta la atención suficiente en lo que respecta a la inspección y el mantenimiento diarios.
1. Fundamentos de la desviación de la correa y malentendidos habituales en la planta
2. Causas principales, riesgos en cadena y medidas correctoras para la desviación de la cinta transportadora
2.1 Desalineación de la unión de la correa (causa más frecuente)
2.2 Desalineación de la polea delantera y la polea trasera (causa subyacente oculta)
Tres situaciones típicas de desalineación: 1. Los ejes de las poleas de cabeza y cola están a la misma altura, pero no se encuentran en el mismo plano vertical; 2. Ambos ejes se encuentran en un mismo plano vertical, pero no están correctamente alineados horizontalmente; 3. Los ejes de las poleas no son ni paralelos, ni coplanares, ni horizontales.
3. Revisión de casos sobre el terreno
Tras la puesta en servicio, se produjo una desviación de la cinta en menos de 30 segundos. El personal de mantenimiento ajustó repetidamente la tensión de tensión y retiró los restos acumulados de material durante medio día, sin que se observara ninguna mejora. Una inspección más detallada permitió determinar que la avería se debía a un empalme sesgado de la cinta, lo que provocaba una tensión desigual. Tras volver a empalmar la cinta y realizar una alineación precisa, el ascensor volvió a funcionar con normalidad.
Este caso demuestra que la desviación de la correa rara vez se debe únicamente a una tensión incorrecta. La mayoría de los problemas se deben a un montaje e instalación descuidados. Los ajustes superficiales no pueden resolver las causas subyacentes ocultas. La identificación de las causas subyacentes es esencial para garantizar un funcionamiento fiable a largo plazo.
4. Daños progresivos e impacto económico de la desviación de la cinta transportadora
La desviación de la correa se desarrolla en tres fases progresivas, con pérdidas operativas cada vez mayores:
- Fase latente temprana: Ligera desviación de la correa, fricción de los bordes contra la carcasa, desgaste del caucho, calentamiento local y envejecimiento acelerado del caucho. Los síntomas son sutiles y, con frecuencia, se pasan por alto.
- Pérdida de rendimiento a medio plazo: Las cubetas inclinadas provocan un llenado deficiente y una descarga incompleta. El material de retorno se acumula en el interior de la bota. La corriente del motor y el consumo de energía aumentan, mientras que el rendimiento de la producción disminuye, lo que genera una pérdida económica continua e invisible.
- Fase de fallo catastrófico: Se producen atascos o desgarros en el borde de la cinta transportadora. La planta sufre paradas imprevistas, elevados costes de repuestos, gastos de mano de obra e interrupciones en la producción.
Muchos equipos de planta calculan erróneamente los aspectos económicos: creen que mantener la planta en funcionamiento evita los costes de una parada. Sin embargo, el consumo adicional de energía, la pérdida de rendimiento y el desgaste acelerado de los componentes durante un funcionamiento defectuoso suelen superar el coste de una parada correctiva a corto plazo. Tolerar una desviación conocida aumenta el gasto total en mantenimiento.
5. Diversas condiciones de funcionamiento de los elevadores de cangilones en las plantas de cemento
Las plantas cementeras manejan diversos materiales, entre los que se incluyen la harina cruda, el cemento acabado, la escoria, el yeso y las cenizas volantes. Las propiedades de los materiales, como el tamaño de las partículas, la temperatura y el comportamiento de flujo, difieren significativamente y dan lugar a diversos modos de fallo. Los elevadores de cangilones de cinta se utilizan principalmente para materiales en polvo a temperatura normal. El clinker caliente y otros materiales de alimentación a alta temperatura requieren elevadores de cangilones de cadena. Una selección inadecuada del equipo aumentará la frecuencia de los fallos.
Hay que evitar una solución provisional perjudicial que se suele aplicar sobre el terreno: aplicar colofonia en la polea principal para mitigar temporalmente el deslizamiento o la desviación. Esto proporciona un alivio a corto plazo, pero enmascara los fallos fundamentales. Los defectos subyacentes reales siguen agravándose hasta que se produce una avería grave.
Tabla de referencia rápida para la resolución de problemas en elevadores de cangilones
| Síntoma observado in situ | Posibles causas fundamentales | Medidas recomendadas para dar los primeros pasos | Prácticas que deben evitarse |
|---|---|---|---|
| El cinturón se desgasta por un lado; los bordes del cinturón están deshilachados | Desalineación de la unión de la correa; error excesivo de instalación de la polea de cabeza o de cola; tensión desigual en ambos lados; alimentación descentrada | Compruebe primero la alineación de los bordes de la unión de la correa y, a continuación, la alineación de las poleas inicial y final; ajuste la tensión de la correa solo después de ello. | Basta con ajustar los tornillos de tensión y realizar varias pruebas de funcionamiento |
| Elevada intensidad del motor, acumulación de material en la sección de la bota | Exceso de material de retorno, descarga incompleta; velocidad de alimentación irregular; conducto de descarga obstruido | Elimine los restos de material acumulados en la tolva; compruebe la uniformidad de la alimentación; compruebe la velocidad de la cuchara y la salida de descarga | Actualice directamente el motor o aumente el ajuste de la protección contra sobrecargas |
| La correa se desliza y la polea principal gira sin que la correa se mueva | Tensión insuficiente; desgaste del revestimiento de la polea principal; sobrecarga del equipo | Reequilibre la tensión de la correa; revise el revestimiento de la polea de cabeza; compruebe el volumen real de alimentación | Aplique resina o vierta aceite sobre la polea principal |
| Cubetas torcidas o desprendidas, ruido metálico de impacto | Pernos de fijación aflojados o desgastados; colisión durante el funcionamiento; puesta en marcha con material residual tras la parada | Detenga la maquinaria; vuelva a apretar los pernos aplicando medidas para evitar que se aflojen; sustituya por lotes las cucharas deformadas | Siga funcionando aunque falten varios cubos |
| Caja de cojinete caliente, grasa oscurecida | Lubricación insuficiente o excesiva; fallo de las juntas con entrada de polvo; desalineación del eje | Estandarice la periodicidad y la cantidad de llenado de grasa; inspeccione las juntas; vuelva a comprobar la alineación de los ejes | Añada grasa repetidamente simplemente debido al sobrecalentamiento |
| Fugas de polvo en las bridas y las trampillas de inspección | Juntas de estanqueidad desgastadas; tornillos sueltos; carcasa deformada; diseño de estanqueidad simplificado y de bajo coste | Sustituya las juntas; vuelva a apretar los pernos al par de apriete especificado; compruebe si la carcasa presenta deformaciones | Utilice cinta adhesiva o masilla como reparación provisional para las inspecciones |
| Rotación inversa de la cuchara y reflujo de material tras la parada | Dispositivo de retención desgastado o averiado | Sustituya el tope cuando la máquina esté parada; realice una prueba de fiabilidad funcional | Seguir funcionando con los defectos conocidos y posponer la reparación hasta la revisión general. |
| Apagado repentino acompañado de un ruido fuerte y anómalo | Rotura de la correa o la cadena, atascos, salto de los dientes de la rueda dentada | Parada de emergencia; identifique la causa principal antes de realizar el mantenimiento; nunca fuerce el arranque con carga | Intentos repetidos de arranque en marcha lenta |
6. Prácticas estándar de funcionamiento y mantenimiento para un rendimiento estable
No existe una “solución mágica” para garantizar la fiabilidad de los elevadores de cangilones. Un rendimiento estable a largo plazo depende de rutinas sólidas y estandarizadas:
- Estrictos controles de precisión en la instalación y la revisión: Utilice cables de alineación e indicadores de cuadrante para el ajuste de las poleas de cabeza y cola. Anote las medidas de alineación. Mantenga la desalineación acumulada dentro de las especificaciones técnicas para eliminar desde el principio los riesgos de desviación.
- Considere el empalme de cintas transportadoras como un proceso independiente fundamental: Exija que se compruebe la rectitud de los bordes tras cada empalme. Dedicar un poco más de tiempo al empalme reduce drásticamente el riesgo de fallos futuros. No acepte empalmes que sean “lo suficientemente buenos”.
- Lleve a cabo el procedimiento de prueba de funcionamiento tras el mantenimiento: Evite poner la máquina en marcha a plena velocidad tras un cambio de correa o una revisión general. En primer lugar, haga funcionar la máquina en modo de marcha lenta y observe el alineamiento de la correa, la fricción y el movimiento. No pase al funcionamiento a plena velocidad hasta haber comprobado que todo funciona con normalidad.
- Implemente listas de comprobación de inspección estandarizadas: Especifique claramente los puntos de inspección: alineación de la correa, ruidos anómalos, aumento de la temperatura de la carcasa, fugas y corriente del motor. Coloque las listas de comprobación cerca de la cabina del ascensor. Sustituya la dependencia excesiva de la experiencia individual de los operarios por normas de inspección repetibles.
- Solucione las anomalías sin demora: Detenga el equipo para realizar un análisis de las causas fundamentales cuando se detecte una desviación de la correa. Evite un funcionamiento defectuoso prolongado. Compare el coste total del mantenimiento a corto plazo con las pérdidas acumuladas derivadas del funcionamiento de un equipo dañado.
7. Conclusión
La vida útil, la estabilidad operativa y la frecuencia de averías de los elevadores de cangilones no dependen exclusivamente de la calidad de fabricación. En mayor medida, vienen determinadas por la precisión de la instalación y la gestión del funcionamiento y el mantenimiento diarios. Las inspecciones rutinarias y detalladas, los procedimientos de trabajo estandarizados y la corrección de las causas fundamentales de los riesgos ocultos son fundamentales para evitar la desviación de la cinta de los elevadores de cangilones, reducir los costes de mantenimiento y garantizar un funcionamiento continuo y estable de la línea de producción.
DARKO es un fabricante original especializado en I+D, producción y soluciones integrales para elevadores de cangilones. Suministramos elevadores de cangilones de correa y cadena de gran fiabilidad y bajo índice de averías para los sectores del cemento, los materiales de construcción, la minería y el procesamiento de polvos. No dude en ponerse en contacto con nosotros para cualquier necesidad relacionada con la selección de equipos de elevadores de cangilones, modificaciones a medida o actualizaciones técnicas.
 English
 Russian
 French
 Portuguese
 Arabic
 Spanish
 Japanese