En los sistemas de manipulación de materiales a granel destinados a la producción de cemento, el tratamiento de minerales y la fabricación de productos alimenticios, un
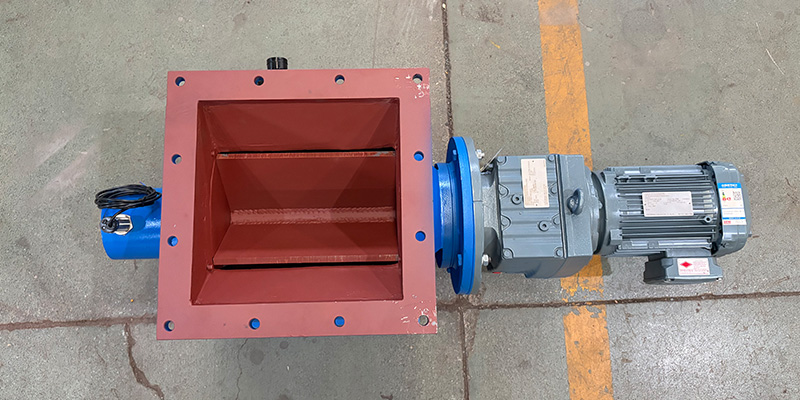
válvula rotativa de esclusa de aire —conocida comúnmente como compuerta giratoria, alimentador giratorio o válvula giratoria industrial— constituye un componente fundamental con doble función. Proporciona una alimentación volumétrica estable y ajustable para polvos secos y materiales granulados, al tiempo que mantiene un aislamiento de presión constante entre zonas de proceso separadas. Esta funcionalidad dual única la convierte en un elemento indispensable para el transporte neumático, la captación de polvo industrial y las operaciones de descarga de silos en instalaciones de la industria pesada.
Si ya ha consultado nuestra guía técnica básica sobre
Tipos de compuertas giratorias y aplicaciones industriales, ya estará familiarizado con las cuatro configuraciones principales de válvulas: válvulas de paso directo, de soplado, de alta resistencia al desgaste y válvulas rotativas sanitarias de limpieza rápida. Si bien comprender las clasificaciones de los productos le proporciona conocimientos fundamentales, la mayoría de los paros imprevistos en planta, el rendimiento inestable de la alimentación y el desgaste prematuro de los equipos se deben a especificaciones inadecuadas, a una aplicación incorrecta sobre el terreno y a un mantenimiento rutinario insuficiente. Esta guía práctica resuelve estos problemas habituales mediante las mejores prácticas de ingeniería verificadas sobre el terreno.
Diseñado exclusivamente para ingenieros de procesos, equipos de mantenimiento de plantas y especialistas en compras industriales, este artículo aborda seis errores comunes en la selección de válvulas rotativas de esclusa de aire de alto coste, soluciones completas para la resolución de problemas sobre el terreno, directrices de mantenimiento a largo plazo y un flujo de trabajo estandarizado para la selección. Todas las recomendaciones son aplicables a sistemas de transporte neumático de presión positiva y negativa, instalaciones de captación de polvo con filtros de mangas y procesos de alimentación a granel desde silos a gran escala.
Cómo funciona una válvula rotativa de cierre hermético en la manipulación industrial de productos a granel
Para evitar errores de especificación y fallos operativos, resulta fundamental comprender el principio de funcionamiento real de un distribuidor giratorio en entornos industriales.
Una válvula rotativa de esclusa de aire estándar consta de una carcasa cilíndrica mecanizada con precisión y un rotor de múltiples álabes que gira de forma continua. A medida que el rotor gira, las cavidades huecas situadas entre los álabes capturan los materiales a granel a través de la entrada superior. Dependiendo del diseño de la válvula, los materiales se descargan por gravedad a través de la salida inferior o son expulsados por aire de transporte a alta velocidad en las tuberías de transporte neumático.
El mínimo espacio, controlado con precisión, entre las puntas del rotor y la carcasa de la válvula genera un funcionamiento fiable junta de la esclusa de aire. Esta característica estructural clave evita las fugas cruzadas de aire y gas de proceso entre equipos con diferentes niveles de presión, aislando de forma eficaz las tolvas de los silos a presión ambiente de las tuberías de transporte a alta presión y de los colectores de polvo a presión negativa. Por otra parte, el ajuste de las revoluciones por minuto del rotor regula el caudal de material, lo que permite una alimentación volumétrica precisa y estable para garantizar un rendimiento de producción constante.
Existe una distinción fundamental en el sector que diferencia los datos de laboratorio del rendimiento en la práctica: los valores de rendimiento indicados en los catálogos de los fabricantes se miden en condiciones ideales de llenado de las cavidades del rotor 100%. En el funcionamiento industrial real, múltiples factores ambientales y mecánicos limitan la eficiencia del llenado, lo que hace que el rendimiento real difiera significativamente de los parámetros teóricos —un factor clave para la precisión— válvula rotativa de esclusa de aire dimensiones y especificaciones.
Seis errores costosos en la selección de válvulas rotativas de cierre hermético
Casi todos los problemas de desgaste prematuro de los componentes, inestabilidad en la alimentación y fugas de aire excesivas tienen su origen en errores de selección evitables durante la fase de diseño y adquisición. A continuación se enumeran los seis errores más comunes y con mayor repercusión económica en la especificación de las compuertas rotativas, junto con prácticas correctivas profesionales y contrastadas en la práctica.
1. Dimensionamiento en función de la capacidad ideal del catálogo, en lugar de la tasa real de llenado de los compartimentos
Este es el error de dimensionamiento más frecuente y problemático en el ámbito industrial válvulas rotativas de esclusa de aire. Todas las fichas técnicas de los fabricantes calculan el rendimiento máximo basándose en un llenado de las cavidades del rotor de 100%, una condición de laboratorio estricta que nunca se da en el funcionamiento real sobre el terreno. En el caso de los sistemas convencionales de descarga por gravedad y de transporte neumático estándar, la eficiencia real de llenado de las cavidades de las válvulas rotativas solo oscila entre el 50% y el 70%.
La fluidez del material, la velocidad de funcionamiento del rotor, la geometría de la entrada de la tolva y los diferenciales de presión del sistema influyen directamente en la eficiencia del llenado. Los ingenieros que dimensionan las válvulas basándose estrictamente en los valores nominales ideales del catálogo obligan a los equipos a funcionar a las revoluciones máximas por minuto (RPM) para satisfacer las exigencias de producción. Esto acelera el desgaste mecánico, provoca fluctuaciones en las velocidades de alimentación y da lugar a frecuentes casos de alimentación insuficiente cuando se producen cambios en la densidad aparente del material o en sus características de flujo.
La mejor práctica: Dimensionen el alimentador rotativo con un margen moderado para compensar las pérdidas de eficiencia de llenado que se producen en la práctica. El funcionamiento de la válvula a unas revoluciones por minuto (RPM) estables, entre bajas y medias, minimiza el desgaste mecánico y mantiene una alimentación volumétrica constante. Equipen la válvula con un variador de frecuencia (VFD) para ajustar de forma flexible el caudal de alimentación y adaptarlo a las necesidades de producción en tiempo real.
2. Subestimación del desgaste abrasivo provocado por los materiales a granel industriales
En las operaciones relacionadas con el cemento y la minería, los materiales a granel —como el clinker de cemento, el mineral triturado, la arena de sílice y la escoria— presentan un alto poder abrasivo. El hierro fundido y el acero al carbono estándar puerta giratoria Estos modelos carecen de la resistencia al desgaste suficiente, lo que provoca una rápida erosión interna durante el procesamiento a largo plazo de materiales abrasivos.
Las puntas del rotor desgastadas y el deterioro de las paredes internas de la carcasa aumentan la holgura de estanqueidad, lo que provoca importantes fugas de aire. Estas fugas excesivas de aire alteran aún más la estabilidad de la alimentación y aceleran el deterioro de los componentes, creando un círculo vicioso que acorta la vida útil del equipo y aumenta los costes de mantenimiento rutinario y de sustitución.
3. Utilización del margen de temperatura ambiente en procesos a alta temperatura
Una holgura de 0,1 mm en la punta del rotor garantiza un rendimiento óptimo de sellado a presión para el procesamiento a temperatura ambiente de polvos secos no abrasivos. Sin embargo, en muchos procesos industriales se manipulan materiales a alta temperatura, como cenizas calientes y minerales calcinados, lo que plantea retos específicos relacionados con la expansión térmica.
Los rotores y las carcasas de válvulas presentan coeficientes de dilatación térmica diferentes. Mantener el juego estándar previsto para la temperatura ambiente en condiciones de funcionamiento a alta temperatura provoca el atascamiento del rotor, daños por fricción en el eje y la activación de la protección contra sobrecargas del motor, lo que a menudo da lugar a paradas de producción no planificadas y, en casos graves, a averías definitivas del equipo.
Arreglar: Aumente adecuadamente la holgura en la punta del rotor en función de la temperatura máxima de funcionamiento del sistema. Consulte a fabricantes especializados para obtener datos precisos sobre el cálculo de la dilatación térmica que se adapten a su modelo específico de válvula y a sus condiciones de trabajo, con el fin de garantizar un funcionamiento seguro y estable a altas temperaturas.
4. Instalación de válvulas rotativas de paso libre para materiales cohesivos y pegajosos
Las válvulas rotativas de paso libre son la opción más versátil para la manipulación general de materiales a granel, ya que se basan exclusivamente en la gravedad para vaciar las cavidades del rotor. Este diseño funciona a la perfección con polvos secos de flujo libre y no cohesivos, como el cemento, las cenizas volantes y la cal viva.
Sin embargo, los polvos finos pegajosos, cohesivos o muy aireados se adhieren fácilmente a las paredes interiores de las cavidades del rotor y no pueden descargarse por completo por gravedad. Los residuos se endurecen con el tiempo, lo que reduce la capacidad efectiva de alimentación y provoca frecuentes atascos del rotor y fallos de funcionamiento.
Arreglar: Instale válvulas rotativas de paso directo para materiales a granel pegajosos y aireados. La tubería de transporte neumático atraviesa directamente la carcasa inferior de la válvula, utilizando un flujo de aire a alta velocidad para eliminar por completo los residuos de material de las cavidades del rotor. Además, este diseño compacto requiere un espacio libre vertical mínimo para su instalación, lo que lo hace ideal para la adaptación de líneas de producción existentes con espacio limitado.
5. Incumplimiento de las normas sanitarias para la producción alimentaria, láctea y farmacéutica
La industria alimentaria, la producción de leche en polvo y la fabricación de productos farmacéuticos están sujetas a estrictas normas de higiene y prevención de la contaminación cruzada. Las válvulas rotativas industriales estándar requieren la desconexión total de las tuberías de conexión para poder extraer el rotor y limpiarlo, lo que da lugar a largos tiempos de inactividad y a una desinfección incompleta.
Los frecuentes cambios de producto en estos sectores aumentan los riesgos de contaminación residual, lo que impide cumplir con las normas de cumplimiento industrial y pone en peligro la calidad del producto final.
Arreglar: Se utilizan válvulas rotativas de limpieza rápida y higiénicas con un conjunto de rotor extraíble. Los operarios pueden extraer todo el rotor a lo largo de los carriles guía integrados sin necesidad de retirar el cuerpo de la válvula de la tubería, lo que permite realizar una desinfección exhaustiva en cuestión de minutos. Todas las piezas en contacto con el producto están fabricadas en acero inoxidable 316 pulido y carecen de rincones muertos, lo que elimina los riesgos de contaminación cruzada en la producción por lotes.
6. No tener en cuenta los límites nominales de presión diferencial del sistema
Las válvulas rotativas industriales estándar tienen una presión diferencial máxima nominal de 15 PSI, lo que las hace adecuadas para la mayoría de los sistemas convencionales de transporte a granel de baja y media presión. Los procesos de transporte neumático a alta presión suelen superar este valor nominal estándar.
Una presión excesiva en el sistema provoca el retorno del gas a través de los huecos del rotor, lo que empuja los polvos finos hacia arriba, hacia los silos y las tolvas, desestabiliza el flujo de aire de transporte y provoca obstrucciones en las tuberías y costosas paradas imprevistas.
Arreglar: Compruebe la presión diferencial máxima de sus sistemas de transporte neumático y de captación de polvo durante la fase de especificación. Opte por válvulas rotativas de esclusa reforzadas y de alta resistencia para condiciones de trabajo a alta presión, con el fin de garantizar un sellado fiable y un rendimiento constante en la alimentación.
Solución de problemas de la válvula rotativa de cierre hermético: guía de referencia completa para el terreno
La mayoría de las averías operativas de los alimentadores rotativos pueden diagnosticarse y resolverse rápidamente mediante una simple observación de los síntomas in situ. La siguiente tabla estructurada de resolución de problemas resume las averías más comunes que se producen sobre el terreno, sus causas fundamentales y las soluciones específicas para los equipos de mantenimiento e ingeniería.
Síntoma | Causa probable | Medidas correctivas |
Fugas de aire excesivas y caída de presión en la válvula | Desgaste del juego entre el rotor y la carcasa, deterioro de las juntas de las placas finales, funcionamiento por encima de la presión nominal estándar | Inspeccione y sustituya los rotores y las juntas desgastados; recalibre la holgura de la punta del rotor; cambie a modelos de alta resistencia a la presión para sistemas de alta presión |
El rendimiento real es inferior al especificado en el diseño | Un número excesivo de revoluciones por minuto del rotor reduce la eficiencia de llenado de los compartimentos; provoca la formación de puentes en el material de la tolva; y la acumulación de residuos de material cohesivo. | Ajuste la velocidad del rotor al rango de funcionamiento óptimo; elimine los problemas de formación de puentes en la tolva; sustitúyalas por válvulas rotativas de soplado para materiales pegajosos |
Bloqueo del rotor y disparo por sobrecarga del motor | Entrada de partículas metálicas extrañas o materiales de tamaño excesivo en la válvula; fricción por expansión térmica; acumulación de material endurecido | Instale separadores magnéticos y dispositivos de cribado en las fases previas; ajuste la holgura para el funcionamiento a altas temperaturas; limpie a fondo los residuos del rotor interno y de la carcasa |
Rápido desgaste de los componentes internos | Materiales abrasivos sin protección resistente al desgaste; funcionamiento prolongado del rotor a alta velocidad | Instale revestimientos resistentes al desgaste y recubrimientos de carburo; reduzca las revoluciones por minuto (RPM) de funcionamiento; adopte una estructura de rotor de extremo cerrado para mejorar la resistencia a la abrasión |
Acumulación persistente de material en los huecos del rotor | Materiales a granel húmedos o cohesivos; diseño estructural ineficaz de las cavidades del rotor | Incorpore dispositivos vibratorios en la entrada para facilitar el flujo del material; optimice el perfil de la cavidad; cambie a un diseño de válvula rotativa de soplado autolimpiante |
Contaminación cruzada entre lotes | Estructura que complica el desmontaje y la limpieza; rincones internos sin acceso donde quedan atrapados los residuos. | Sustituir por compuertas giratorias sanitarias de limpieza rápida; establecer procedimientos operativos normalizados para la limpieza por lotes |
Hábitos de mantenimiento proactivo para maximizar la vida útil de los alimentadores rotativos
De alta calidad válvula rotativa de esclusa de aire Pueden garantizar años de funcionamiento estable y con pocas averías si se les somete a un mantenimiento científico y periódico, mientras que un mantenimiento irregular da lugar a averías frecuentes y a elevados costes de sustitución de los equipos. Estos hábitos prácticos de mantenimiento ayudan a las plantas industriales a minimizar el tiempo de inactividad y a prolongar la vida útil general de los equipos.
1. Realice inspecciones periódicas de la holgura de las puntas del rotor. El desgaste de los componentes se produce de forma gradual durante el funcionamiento continuo. Realice comprobaciones trimestrales de la holgura con un calibrador de holgura, registre los datos de referencia en el momento de la instalación y realice un seguimiento de los cambios a largo plazo. La detección precoz de un aumento de la holgura evita fugas de aire graves y una degradación progresiva del rendimiento.
2. Evitar la entrada de objetos extraños. Las escorias de soldadura, los pernos sueltos y otros residuos del taller pueden rayar los álabes del rotor y dañar el interior de la carcasa de la válvula. Instale separadores magnéticos y dispositivos de cribado en las entradas de los silos y las tolvas para depurar los materiales entrantes y proteger los componentes principales de la válvula.
3. Estandarizar la lubricación de los rodamientos. Siga estrictamente el ciclo de lubricación recomendado por el fabricante. Tanto un llenado insuficiente como excesivo de grasa daña los cojinetes y las juntas; además, el exceso de lubricación provoca la contaminación del producto en entornos de producción alimentaria y farmacéutica de carácter sanitario.
4. Mantenga una velocidad óptima y moderada del rotor. Evite el funcionamiento prolongado a altas velocidades superiores a 30 RPM, ya que esto acelera el desgaste mecánico y reduce la eficiencia de llenado de las cavidades. Utilice un variador de frecuencia (VFD) para adaptar la velocidad del rotor a la demanda real de producción, manteniendo el funcionamiento dentro del rango óptimo de 15 a 25 RPM.
5. Prepare con antelación las piezas de recambio sujetas a desgaste. En condiciones de trabajo con alta abrasión, las puntas del rotor, los revestimientos antidesgaste y las juntas son componentes que se desgastan. Mantenga piezas de recambio en las instalaciones y organice su sustitución programada durante las paradas planificadas para evitar interrupciones imprevistas de la producción.
Marco paso a paso para la selección de válvulas rotativas de cierre hermético
Siga este flujo de trabajo de ingeniería estandarizado para seleccionar la opción más adecuada puerta giratoria para su proyecto de manipulación de materiales a granel, eliminando los juicios subjetivos y los errores en las especificaciones.
 English
 Russian
 French
 Portuguese
 Arabic
 Spanish
 Japanese