В системах транспортировки сыпучих материалов, используемых в цементной промышленности, горно-обогатительной промышленности и пищевой промышленности,
ротационный воздушный затвор — широко известное как ротационный затвор, ротационный питатель или промышленный ротационный клапан — выполняет важнейшую двойную функцию. Оно обеспечивает стабильную регулируемую объемную подачу сухих порошков и гранулированных материалов, одновременно поддерживая постоянную герметичность между отдельными технологическими зонами. Эта уникальная двойная функциональность делает его незаменимым для пневматической транспортировки, промышленного пылеудаления и операций разгрузки силосов на предприятиях тяжёлой промышленности.
Если вы уже ознакомились с нашим основным техническим руководством по
Типы поворотных ворот и их применение в промышленности, вы ознакомитесь с четырьмя основными типами клапанов: проходными, продувочными, износостойкими для тяжелых условий эксплуатации и санитарными поворотными клапанами с быстрой очисткой. Хотя понимание классификации продукции формирует базовые знания, большинство незапланированных простоев на производстве, нестабильной производительности подачи и преждевременного износа оборудования обусловлено неверным подбором технических характеристик, неправильным применением в реальных условиях эксплуатации и недостаточным регулярным техническим обслуживанием. Данное практическое руководство решает эти типичные проблемы с помощью проверенных на практике передовых инженерных решений.
Данная статья, предназначенная исключительно для инженеров-технологов, специалистов по техническому обслуживанию производственных объектов и специалистов по промышленным закупкам, освещает шесть типичных ошибок при выборе дорогостоящих ротационных воздушных шлюзов, предлагает комплексные решения по устранению неисправностей в эксплуатационных условиях, рекомендации по долгосрочному техническому обслуживанию, а также стандартизированный алгоритм выбора оборудования. Все рекомендации применимы к системам пневматической транспортировки с положительным и отрицательным давлением, установкам пылеулавливания с рукавными фильтрами, а также технологическим процессам подачи сыпучих материалов из крупногабаритных силосов.
Принцип работы ротационного шлюзового клапана в сфере промышленной перегрузки сыпучих материалов
Чтобы избежать ошибок в технических характеристиках и сбоев в работе, крайне важно понимать реальный принцип действия роторный питатель в промышленных условиях.
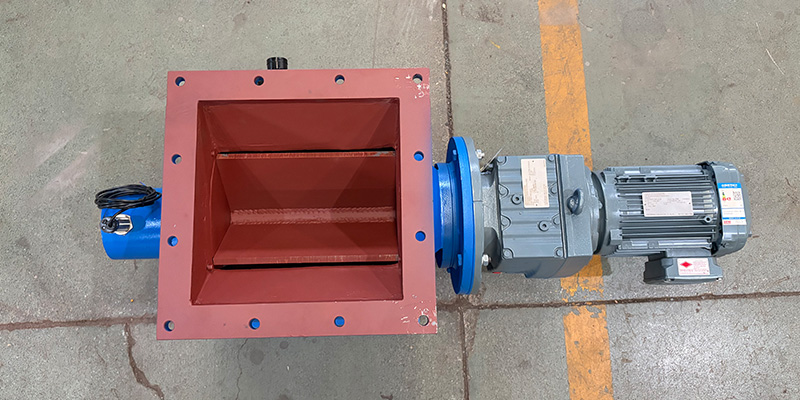
Стандартный ротационный воздушный шлюз состоит из цилиндрического корпуса, изготовленного с высокой точностью, и непрерывно вращающегося ротора с несколькими лопастями. При вращении ротора полые полости между лопастями захватывают сыпучие материалы, поступающие через верхний вход. В зависимости от конструкции клапана сыпучие материалы либо самотечно выгружаются через нижний выпуск, либо выдуваются высокоскоростным транспортным воздухом в трубопроводах пневмотранспорта.
Крошечный зазор между концами ротора и корпусом клапана, точно регулируемый, обеспечивает надёжную уплотнение шлюза. Эта ключевая конструктивная особенность предотвращает перекрестную утечку воздуха и технологического газа между оборудованием с разными уровнями давления, эффективно изолируя бункеры-силосы, работающие при атмосферном давлении, от транспортных трубопроводов высокого давления и пылеуловителей с отрицательным давлением. При этом регулировка частоты вращения ротора позволяет контролировать подачу материала, обеспечивая точную и стабильную объемную подачу для поддержания постоянной производственной пропускной способности.
Существенное отраслевое различие отделяет лабораторные данные от реальных эксплуатационных показателей: номинальные значения пропускной способности, указанные в каталогах производителей, проверяются в идеальных условиях заполнения карманов ротора по стандарту 100%. В реальных условиях промышленной эксплуатации множество факторов окружающей среды и механических факторов ограничивают эффективность заполнения, в результате чего фактические эксплуатационные показатели значительно отличаются от теоретических параметров — это является ключевым фактором для точного ротационный воздушный затвор размеры и технические характеристики.
Шесть дорогостоящих ошибок при выборе ротационного воздушного затвора
Практически все проблемы, связанные с преждевременным износом компонентов, нестабильностью подачи и чрезмерными утечками воздуха, обусловлены ошибками при выборе оборудования, которых можно было бы избежать на этапе проектирования и закупки. Ниже приведены шесть наиболее распространённых ошибок при определении технических характеристик ротационных заслонок, имеющих значительные финансовые последствия, а также профессиональные, проверенные на практике методы их устранения.
1. Расчет исходя из идеальной вместимости, указанной в каталоге, а не из реальной степени заполнения карманов
Это наиболее распространённая и проблематичная ошибка при подборе размеров в промышленности ротационные воздушные заслонки. Во всех технических паспортах производителей максимальная пропускная способность рассчитывается исходя из заполнения карманов ротора на 100% — это строгие лабораторные условия, которые никогда не встречаются при реальной эксплуатации. В случае традиционной самотечной разгрузки и стандартных систем пневмотранспортировки реальная эффективность заполнения камер ротационных клапанов составляет лишь от 50% до 70%.
Текучесть материала, рабочая скорость ротора, геометрия входного отверстия бункера и перепады давления в системе напрямую влияют на эффективность заполнения. Инженеры, которые подбирают размеры клапанов строго в соответствии с идеальными каталожными характеристиками, вынуждают оборудование работать на максимальной частоте вращения, чтобы удовлетворить производственные потребности. Это ускоряет механический износ, приводит к колебаниям скорости подачи и вызывает частые случаи недостаточной подачи при изменении насыпной плотности материала или его текучести.
Лучшая практика: Выберите ротационный дозатор с умеренным запасом по размеру, чтобы компенсировать реальные потери эффективности наполнения. Эксплуатация клапана на стабильной низкой или средней частоте вращения позволяет свести к минимуму механический износ и обеспечить стабильную объемную подачу. Оснастите клапан частотно-регулируемым приводом (ЧРП), чтобы гибко регулировать производительность дозатора в соответствии с производственными требованиями в режиме реального времени.
2. Недооценка абразивного износа, вызванного промышленными сыпучими материалами
В цементной и горнодобывающей промышленности сыпучие материалы, в том числе цементный клинкер, дробленая руда, кварцевый песок и шлак, обладают высокими абразивными свойствами. Стандартное чугунное и углеродистое стальное Вращающиеся ворота Данные модели не обладают достаточной износостойкостью, что приводит к быстрой внутренней эрозии при длительной обработке абразивными материалами.
Изношенные концы ротора и изношенные внутренние стенки корпуса приводят к увеличению уплотнительного зазора, что вызывает значительную утечку воздуха. Чрезмерная утечка воздуха, в свою очередь, нарушает стабильность подачи и ускоряет износ компонентов, создавая замкнутый круг, который сокращает срок службы оборудования и увеличивает затраты на плановое техническое обслуживание и замену.
3. Использование зазора, рассчитанного на температуру окружающей среды, для высокотемпературных технологических процессов
Зазор между кончиком ротора и корпусом, равный 0,1 мм, обеспечивает оптимальную герметичность при переработке неабразивных сухих порошков при комнатной температуре. Однако во многих промышленных технологических процессах используются высокотемпературные материалы, такие как горячая зола и прокаленные минералы, что создает особые проблемы, связанные с тепловым расширением.
Роторы и корпуса клапанов обладают разными коэффициентами теплового расширения. Сохранение стандартного зазора, рассчитанного на температуру окружающей среды, при работе в условиях повышенной температуры приводит к заклиниванию ротора, повреждению вала в результате трения и срабатыванию защиты от перегрузки двигателя, что зачастую вызывает внеплановые остановки производства, а в тяжелых случаях — необратимый выход оборудования из строя.
Исправьте: Соответствующим образом увеличьте зазор на концах ротора с учётом максимальной рабочей температуры системы. Обратитесь к специализированным производителям для получения точных данных расчёта теплового расширения, соответствующих конкретной модели вашего клапана и условиям эксплуатации, с целью обеспечения безопасной и стабильной работы при высоких температурах.
4. Применение ротационных клапанов с проходным типом для когезивных и липких материалов
Ротационные клапаны с проходным типом являются наиболее универсальным вариантом для общей перегрузки сыпучих материалов, поскольку для опорожнения камер ротора используют исключительно силу тяжести. Данная конструкция идеально подходит для сыпучих, несвязных сухих порошков, таких как цемент, летучая зола и негашеная известь.
Однако липкие, когезивные или сильно аэрированные мелкие порошки легко прилипают к внутренним стенкам карманов ротора и не могут быть полностью выгружены под действием силы тяжести. Остатки материала со временем затвердевают, что снижает эффективную производительность подачи и приводит к частым заторам ротора и сбоям в работе.
Исправьте: Установите ротационные клапаны с продувкой для липких и пористых сыпучих материалов. Трубопровод пневматической транспортировки проходит непосредственно через нижнюю часть корпуса клапана, при этом высокоскоростной поток воздуха обеспечивает тщательное удаление остатков материала из углублений ротора. Кроме того, эта компактная конструкция требует минимальной вертикальной высоты для монтажа, что делает её идеальным решением для модернизации существующих производственных линий с ограниченным пространством.
5. Несоблюдение санитарных норм при производстве продуктов питания, молочной продукции и фармацевтических препаратов
В пищевой промышленности, при производстве сухого молока и в фармацевтическом производстве действуют строгие правила гигиены и предотвращения перекрёстного загрязнения. Стандартные промышленные ротационные клапаны требуют полного отсоединения от соединительных трубопроводов для извлечения ротора с целью очистки, что приводит к длительным простоям и неполной дезинфекции.
Частые смены ассортимента продукции в этих отраслях усиливают риски остаточного загрязнения, что приводит к несоблюдению промышленных стандартов и ухудшению качества конечной продукции.
Исправьте: Рекомендуется использовать санитарные поворотные заслонки с системой быстрой очистки и выдвижным роторным узлом. Операторы могут извлечь весь ротор по встроенным направляющим рельсам без снятия корпуса клапана с трубопровода, что позволяет провести тщательную санитарную обработку за считанные минуты. Все детали, контактирующие с рабочей средой, изготовлены из полированной нержавеющей стали марки 316 без мертвых углов, что исключает риск перекрёстного загрязнения при серийном производстве.
6. Несоблюдение предельных значений перепада давления в системе
Стандартные промышленные ротационные клапаны рассчитаны на максимальный перепад давления 15 PSI, что позволяет использовать их в большинстве традиционных систем транспортировки сыпучих материалов низкого и среднего давления. В системах пневматической транспортировки высокого давления этот стандартный показатель зачастую превышается.
Чрезмерное давление в системе приводит к обратному выбросу газа через зазоры ротора, в результате чего мелкие порошки поднимаются вверх в силосы и бункеры, что нарушает стабильность транспортного воздушного потока и вызывает засоры в трубопроводах, а также приводит к дорогостоящим внеплановым простоям.
Исправьте: На этапе определения технических характеристик уточните максимальный перепад давления в ваших системах пневмотранспортировки и пылеудаления. Для работы в условиях высокого давления рекомендуется перейти на усиленные ротационные воздушные затворы повышенной прочности, что обеспечит надежную герметичность и стабильную производительность подачи.
Устранение неисправностей ротационного воздушного затвора: полное руководство по эксплуатации на месте
Большинство эксплуатационных неисправностей ротационных питателей можно быстро диагностировать и устранить посредством простого наблюдения за симптомами на месте. В приведенной ниже структурированной таблице по устранению неисправностей для специалистов по техническому обслуживанию и инженерных служб представлены типичные неисправности, возникающие в полевых условиях, их основные причины и целевые решения.
Симптом | Вероятная причина | Корректирующие меры |
Чрезмерная утечка воздуха и падение давления на клапане | Изношенный зазор между ротором и корпусом, изношенные уплотнения торцевых крышек, эксплуатация при давлении, превышающем номинальное | Inspect and replace worn rotors and seals; recalibrate rotor tip clearance; upgrade to heavy-duty pressure-resistant models for high-pressure systems |
Actual throughput lower than design specification | Excessive rotor RPM reduces pocket filling efficiency; hopper material bridging; cohesive material residue buildup | Adjust rotor speed to the optimal operating range; eliminate hopper bridging issues; replace with blow-through rotary valves for sticky materials |
Rotor jamming & motor overload tripping | Foreign metal particles or oversized materials entering the valve; thermal expansion friction; hardened material buildup | Install upstream magnetic separators and screening devices; adjust clearance for high-temperature operation; clean internal rotor and housing residues thoroughly |
Rapid internal component wear | Abrasive materials without wear-resistant protection; long-term high-speed rotor operation | Install wear-resistant liners and carbide coatings; reduce operating RPM; adopt closed-end rotor structure for abrasion resistance |
Persistent material buildup in rotor pockets | Damp or cohesive bulk materials; inefficient rotor pocket structural design | Add inlet vibratory devices to promote material flow; optimize pocket profile; switch to self-cleaning blow-through rotary valve design |
Batch-to-batch cross-contamination | Complicated disassembly and cleaning structure; internal dead corners trapping residual materials | Replace with sanitary quick-clean rotary gates; establish standardized batch cleaning operating procedures |
Proactive Maintenance Habits to Maximize Rotary Feeder Service Life
A high-quality ротационный воздушный затвор can deliver years of stable, low-failure operation with scientific, routine maintenance, while irregular upkeep leads to frequent malfunctions and high equipment replacement costs. These practical maintenance habits help industrial plants minimize downtime and extend overall equipment lifespan.
1. Conduct regular rotor tip clearance inspection. Component wear occurs gradually during continuous operation. Perform quarterly clearance checks with a feeler gauge, record baseline data at installation, and track long-term changes. Early detection of enlarged clearance prevents severe air leakage and progressive performance degradation.
2. Prevent foreign object entry. Welding slag, loose bolts, and other workshop debris can scratch rotor vanes and damage valve housing interiors. Install magnetic separators and screening devices at silo and hopper inlets to purify incoming materials and protect core valve components.
3. Standardize bearing lubrication. Strictly follow the manufacturer’s recommended lubrication cycle. Both insufficient and excessive grease filling damage bearings and seals; over-lubrication also causes product contamination in sanitary food and pharmaceutical production scenarios.
4. Maintain optimal moderate rotor speed. Avoid long-term high-speed operation above 30 RPM, which accelerates mechanical wear and reduces pocket filling efficiency. Utilize a VFD drive to match rotor speed to actual production demand, keeping operation within the 15–25 RPM optimal range.
5. Prepare wear part spares in advance. For high-abrasion working conditions, rotor tips, wear liners, and seals are consumable components. Reserve spare parts on-site and arrange scheduled replacement during planned shutdowns to eliminate unplanned production halts.
Step-by-Step Rotary Airlock Valve Selection Framework
Follow this standardized engineering workflow to select the most suitable Вращающиеся ворота for your bulk material handling project, eliminating subjective judgment and specification errors.
 English
 Russian
 French
 Portuguese
 Arabic
 Spanish
 Japanese