セメント製造、鉱物処理、および食品製造におけるバルク材料搬送システムでは、 ロータリーエアロックバルブ — 一般にロータリーゲート、ロータリーフィーダー、あるいは工業用ロータリーバルブと呼ばれるこの装置は、極めて重要な二重機能を備えた構成部品として機能します。乾燥粉末や粒状物質に対して、安定かつ調整可能な容積式供給を行うと同時に、個別のプロセスゾーン間において一貫した圧力隔離を維持します。 この独自の二重機能により、重工業施設における空気輸送、産業用集塵、およびサイロ排出作業において、本製品は不可欠な存在となっています。.
もし、当社の主要な技術ガイドで 回転ゲートの種類と産業用途, 、ドロップスルー、ブロースルー、高耐久・耐摩耗型、およびサニタリー・クイッククリーン型ロータリーバルブという、4つの主要なバルブ構成についてご存じのことと思います。 製品の分類を理解することは基礎知識の習得につながりますが、現場で発生する予期せぬダウンタイム、不安定な供給性能、および機器の早期摩耗の多くは、不適切な仕様、誤った現場での適用、および不十分な定期メンテナンスに起因しています。この実践的なガイドでは、現場で実証されたエンジニアリングのベストプラクティスを通じて、こうした一般的な課題を解決します。.
本記事は、プロセスエンジニア、プラント保守チーム、および産業用調達担当者の皆様向けに特別に作成されたもので、高コストとなるロータリーエアロックバルブの選定における6つの誤り、現場でのトラブルシューティングの完全な解決策、長期的な保守ガイドライン、および標準化された選定ワークフローについて解説しています。 これらの推奨事項はすべて、正圧および負圧の空気輸送システム、バッグハウス集塵装置、ならびに大規模サイロからのバルク供給ワークフローに適用されます。.
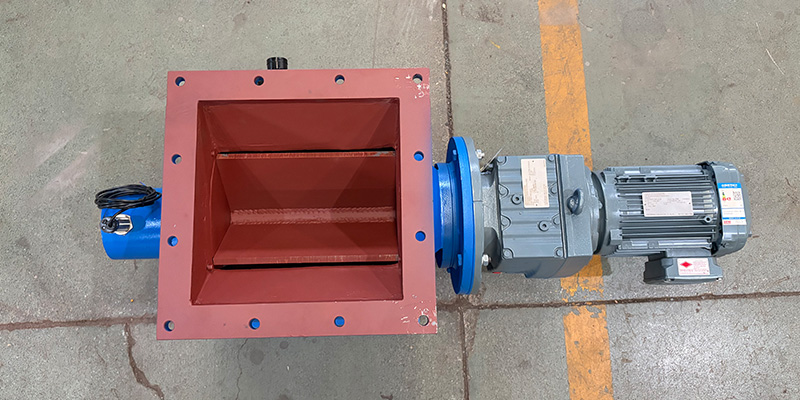
産業用バルク搬送におけるロータリーエアロックバルブの仕組み
仕様上の誤りや動作上の不具合を避けるためには、その実際の動作原理を理解することが極めて重要です。 ロータリーフィーダー 産業環境において。.
標準的なロータリーエアロックバルブは、精密加工された円筒形のハウジングと、連続して回転する多枚羽根のローターで構成されています。ローターが回転すると、羽根間の中空ポケットが、上部の入口から流入するバルク材料を捕捉します。 バルブの設計に応じて、材料は下部の排出口から重力によって排出されるか、あるいは空気輸送パイプライン内の高速搬送空気によって押し出されます。.
ローターの先端とバルブハウジングとの間に、精密に制御されたごくわずかな隙間を設けることで、信頼性の高い エアロックのシール. 。この重要な構造的特徴により、異なる圧力レベルの装置間の空気やプロセスガスの相互漏れが防止され、常圧のサイロホッパーと高圧の搬送配管および負圧の集塵機とを効果的に隔離します。また、ローターの回転数を調整することで材料の吐出量を制御し、正確かつ安定した容積式供給を実現し、一貫した生産スループットを確保します。.
実験室データと現場での性能には、業界において極めて重要な違いがあります。メーカーのカタログに記載されている処理能力は、理想的な100%ローターポケット充填条件下で試験されたものです。実際の産業現場では、さまざまな環境的・機械的要因が充填効率を制限するため、実稼働時の性能は理論上のパラメータとは大きく異なります。これが、正確な評価を行う上での重要な要素となります。 ロータリーエアロックバルブ サイズと仕様。.
ロータリーエアロックバルブの選定における6つの重大なミス
部品の早期摩耗、供給の不安定さ、過度な空気漏れといった問題のほぼすべては、設計および調達段階における、本来なら回避できたはずの選定ミスが原因となっています。以下に、ロータリーゲートの仕様策定において最も頻繁に見られ、経済的な影響が大きい6つのミスと、現場で実証済みの専門的な是正策をご紹介します。.
1. 実際のポケットへの充填率ではなく、カタログ上の理想的な容量に基づいてサイズを決定すること
これは、産業用において最も頻繁に見られ、かつ問題となるサイズ選定のミスです。 ロータリーエアロックバルブ. すべてのメーカーのデータシートでは、最大処理能力を100%のローターポケット充填率に基づいて算出していますが、これは実際の現場運用では決して発生しない、厳格な実験室条件です。 従来の重力排出方式や標準的な空気輸送システムにおいて、ロータリーバルブの実際のポケット充填効率は、50%から70%の範囲にとどまります。.
材料の流動性、ローターの回転速度、ホッパー入口の形状、およびシステム内の圧力差は、充填効率に直接影響を及ぼします。カタログ上の理想的な定格値を厳密に基準としてバルブのサイズを決定するエンジニアは、生産需要を満たすために装置を最大回転数で稼働させざるを得なくなります。これにより、機械的な摩耗が加速し、供給量の変動が生じ、材料の嵩密度や流動特性が変化した際に、頻繁に供給不足が発生することになります。.
ベストプラクティス 実際の充填効率の低下を補うため、ロータリーフィーダーの容量を適度に大きめに設定してください。バルブを安定した低~中回転数で運転することで、機械的な摩耗を最小限に抑え、一定した容積供給を維持できます。バルブに可変周波数駆動装置(VFD)を装備し、リアルタイムの生産要件に合わせて供給量を柔軟に調整できるようにしてください。.
2. 工業用バルク材料による摩耗の過小評価
セメントおよび鉱業の現場では、セメントクリンカー、破砕された鉱石、珪砂、スラグなどのバルク材料は、強い摩耗性を示します。標準的な鋳鉄や炭素鋼は 回転ゲート これらのモデルは十分な耐摩耗性を備えていないため、研磨媒体による長期にわたる処理中に内部の侵食が急速に進んでしまいます。.
ローター先端の摩耗やハウジング内壁の劣化により、シールクリアランスが拡大し、その結果、深刻なエアブローバイが発生します。過度な空気漏れは、さらに供給の安定性を損ない、部品の劣化を加速させ、設備の耐用年数を縮め、定期的なメンテナンスや交換にかかるコストを増大させる悪循環を生み出します。.
3. 高温プロセスにおける常温クリアランスの活用
ローター先端のクリアランスを0.1mmに設定することで、非研磨性の乾燥粉末を常温で処理する際に、最適な圧力シール性能が得られます。しかし、多くの産業プロセスでは、高温の灰や焼成鉱物などの高温材料を扱うことがあり、これらは熱膨張に関する特有の課題をもたらします。.
ローターとバルブハウジングは、熱膨張係数が異なります。高温運転時に常温時のクリアランスを維持すると、ローターの固着、シャフトの摩擦による損傷、モーターの過負荷トリップを引き起こし、多くの場合、予期せぬ生産停止につながり、深刻な場合には機器の永久的な故障に至ることもあります。.
修正します: システムの最高使用温度に応じて、ローター先端のクリアランスを適切に広げてください。安全かつ安定した高温運転を確保するため、お使いのバルブモデルや使用条件に合わせた正確な熱膨張計算データについては、専門のメーカーにご相談ください。.
4. 凝集性・粘着性のある材料向けのドロップスルー式ロータリーバルブの導入
ドロップスルー式ロータリーバルブは、一般的なバルク物質の取り扱いにおいて最も汎用性の高い選択肢であり、ローターのポケットから物質を排出する際には重力のみに依存しています。この構造は、セメント、フライアッシュ、生石灰など、流動性が高く、凝集性のない乾燥粉末の取り扱いにおいて、優れた性能を発揮します。.
しかし、粘着性があり、凝集性が高く、あるいは気泡を多く含んだ微粉末は、ローターポケットの内壁に付着しやすく、重力だけでは完全に排出することができません。残留した材料は時間の経過とともに硬化し、有効な供給能力を低下させ、ローターの頻繁な詰まりや稼働不良を引き起こします。.
修正します: インストール ブロースルー式ロータリーバルブ 粘着性があり、気泡を含むバルク材料向けです。空気輸送用パイプラインはバルブの下部ケーシングを直接貫通しており、高速気流を利用してローターポケット内の残留物を徹底的に除去します。さらに、このコンパクトな設計により、設置に必要な垂直方向の頭上スペースが最小限で済むため、レイアウトスペースが限られている既存の生産ラインへの後付け設置に最適です。.
5. 食品、乳製品、医薬品の製造における衛生基準の軽視
食品加工、粉乳の製造、および医薬品製造の各分野では、厳格な衛生基準および交差汚染防止に関する規制が適用されています。一般的な産業用ロータリーバルブでは、洗浄のためにローターを取り外す際、接続配管から完全に取り外す必要があり、その結果、稼働停止時間が長引く上、十分な殺菌が行えないという問題があります。.
これらの業界では、頻繁な製品切り替えが行われるため、残留汚染のリスクが高まり、業界のコンプライアンス基準を満たせなくなり、最終製品の品質が損なわれることになります。.
修正します: スライド式ローターアセンブリを備えた、衛生的なクイッククリーン式ロータリーゲートを採用しています。オペレーターは、配管からバルブ本体を外すことなく、内蔵のガイドレールに沿ってローター全体を引き出すことができ、数分で徹底的な洗浄を完了させることができます。 液体に接触するすべての部品には、研磨仕上げを施した316ステンレス鋼を採用しており、デッドコーナーが一切ないため、バッチ生産における交差汚染のリスクを排除します。.
6. システムの差圧定格限界値を無視すること
標準的な工業用ロータリーバルブの最大許容差圧は15 PSIであり、ほとんどの一般的な低・中圧のバルク搬送システムに適しています。高圧の空気輸送プロセスでは、この標準許容値を超えることがよくあります。.
システム内の圧力が過大になると、ローターの隙間からガスが逆流して、微細な粉体がサイロやホッパーへと押し上げられ、搬送気流が不安定になり、配管の閉塞や多額の損失を伴う予期せぬ稼働停止を引き起こします。.
修正します: 仕様策定段階において、空気輸送システムおよび集塵システムの最大差圧を確認してください。高圧の作業環境では、強化型ヘビーデューティー回転エアロックバルブにアップグレードし、確実な密閉性と安定した供給性能を維持してください。.
ロータリーエアロックバルブのトラブルシューティング:現場用完全リファレンスガイド
ロータリーフィーダーの動作上の不具合のほとんどは、現場での簡単な症状観察によって迅速に診断・解決することができます。以下の体系的なトラブルシューティング表では、現場でよく見られる故障、その根本原因、および保守・エンジニアリングチーム向けの具体的な解決策をまとめています。.
症状 | 考えられる原因 | 是正措置 |
バルブにおける過度の空気漏れおよび圧力損失 | ローターハウジングのクリアランスの摩耗、エンドプレートシールの劣化、定格圧力を超える運転 | 摩耗したローターやシールを点検・交換し、ローター先端のクリアランスを再調整してください。また、高圧システム用には、耐圧性の高いヘビーデューティーモデルにアップグレードしてください。 |
実際のスループットが設計仕様を下回っています | ローターの回転数が過大になると、ポケットへの充填効率が低下し、ホッパー内の材料にブリッジ現象が生じ、凝集性のある材料の残留物が蓄積します。 | ローターの回転数を最適な運転範囲に調整してください。ホッパー内のブリッジ現象を解消してください。粘着性の高い材料の場合は、ブロースルー式ロータリーバルブに交換してください。 |
ローターの固着およびモーターの過負荷によるトリップ | バルブ内に異物の金属粒子や大きすぎる異物が混入すること、熱膨張による摩擦、硬化物の堆積 | 上流側に磁気分離機と選別装置を設置し、高温運転に備えてクリアランスを調整してください。また、ローター内部およびハウジング内の残留物を徹底的に除去してください。 |
内部部品の急速な摩耗 | 耐摩耗性保護層のない研磨材;ローターの長期にわたる高速運転 | 耐摩耗性ライナーおよび超硬コーティングを装着し、運転回転数を低減させ、耐摩耗性を高めるためにクローズドエンド型のローター構造を採用します |
ローターのポケット部に材料が継続的に堆積する | 湿潤または凝集性のバルク材料;ローターポケットの構造設計が不適切 | 材料の流れを促進するために、入口に振動装置を追加し、ポケットの形状を最適化し、セルフクリーニング式のブロースルー式ロータリーバルブ設計に切り替えます |
ロット間の交差汚染 | 分解や洗浄が複雑な構造であり、内部の死角に残留物が溜まりやすい | 衛生的なクイッククリーン式ロータリーゲートに交換し、バッチ洗浄の標準化された操作手順を確立する |
ロータリーフィーダーの耐用年数を最大限に延ばすための予防保全の習慣
高品質な ロータリーエアロックバルブ 科学的な定期メンテナンスを行えば、長年にわたり安定して故障の少ない稼働を維持できますが、不定期なメンテナンスでは頻繁な故障や高額な設備交換費用につながります。こうした実践的なメンテナンス習慣は、産業プラントにおいてダウンタイムを最小限に抑え、設備全体の寿命を延ばすのに役立ちます。.
1. ローター先端のクリアランスを定期的に点検してください. 部品は、連続運転中に徐々に摩耗します。四半期ごとに隙間ゲージを用いてクリアランスの点検を行い、設置時の基準データを記録し、長期的な変化を追跡してください。クリアランスの拡大を早期に発見することで、深刻な空気漏れや性能の漸進的な低下を防ぐことができます。.
2. 異物の混入を防ぐ. 溶接スラグ、緩んだボルト、その他の作業場のゴミは、ローターベーンに傷をつけたり、バルブハウジングの内部を損傷させたりする恐れがあります。サイロやホッパーの入口に磁気分離器や選別装置を設置し、搬入される材料を浄化して、バルブの主要部品を保護してください。.
3. 軸受の潤滑を標準化する. メーカーが推奨する潤滑サイクルを厳守してください。グリースの充填量が不足していても過剰であっても、ベアリングやシールを損傷させる原因となります。また、潤滑過多は、食品や医薬品の衛生管理が求められる製造現場において、製品の汚染を引き起こす原因にもなります。.
4. ローターの回転速度を最適な中程度に保つ. 30 RPMを超える長時間の高速運転は、機械的摩耗を早め、ポケットへの充填効率を低下させるため、避けてください。VFDドライブを活用して、ローターの回転数を実際の生産需要に合わせて調整し、運転を15~25 RPMの最適範囲内に保つようにしてください。.
5. 消耗部品の予備品をあらかじめ用意しておく. 摩耗の激しい作業環境では、ローター先端部、摩耗ライナー、およびシールは消耗部品となります。現場に予備部品を確保し、計画停止期間中に定期的な交換を行うことで、予期せぬ生産停止を回避してください。.
ロータリーエアロックバルブの選定手順(ステップバイステップ)
この標準化されたエンジニアリングのワークフローに従って、最適なものを 回転ゲート お客様のバルク材料搬送プロジェクトにおいて、主観的な判断や仕様上の誤りを排除します。.
1. 材料特性を確認してください:材料の嵩密度、粒子径、含水率、摩耗性、流動性、および耐熱性や衛生基準への適合性などの特別な要件を明確にしてください。.
2. 主要なプロセスパラメータを整理する: 必要な送り速度、システムの正圧・負圧値、動作温度、および設置現場における垂直方向の設置スペースの制約を定義してください。.
3. 対象のバルブタイプに合わせる 利用シーンに基づいて:
– 流動性の高い乾燥粉末(セメント、フライアッシュ、石灰) → ドロップスルー式ロータリーバルブ
– 粘着性・通気性のある微細粉末および設置スペースが限られている場合 → ブロースルー式ロータリーバルブ
– 研磨性の高い材料(クリンカー、鉱石、珪砂) → 耐摩耗性に優れたヘビーデューティー型ロータリーゲート
– 食品、医薬品、および頻繁なロット切り替えが行われる生産 → サニタリー・クイッククリーン・ロータリーバルブ
4. 科学的な実地調査に基づいた完全なサイズ決定: メーカーのカタログに記載されている理想的なパラメータに過度に依存することを避け、50–70%の実使用におけるポケット充填効率に基づいて、装置の仕様を算出してください。.
5. 定格パラメータのすべてを確認してください: バルブの差圧および耐熱性能が、現場の過酷な使用条件に十分対応できることを確認してください。.
6.機器の構成を最適化します: バルブにVFDドライブを装備することで、供給速度の調整、摩耗の少ない運転、および長期にわたる安定した性能を実現します。.
ロータリーエアロックバルブに関するよくある質問
ロータリーエアロックバルブとロータリーフィーダーの違いは何ですか?
産業用のバルクハンドリング用途においては、この2つの用語は完全に互換性があります。A ロータリーエアロックバルブ 圧力シール性能とガス遮断性能を重視しており、一方でロータリーフィーダー 正確な体積式材料計量に重点を置いています。最新の工業用ロータリーバルブはすべて、この2つの主要機能を統合しており、2つのプロセス要件を満たしています。.
産業用ロータリーエアロックバルブの一般的な耐用年数はどれくらいですか?
耐用年数は、主に材料の摩耗性や使用条件によって決まります。標準的なメンテナンスを行い、摩耗性の低い粉末を扱う場合、本バルブは大幅なオーバーホールを行うまで5~10年間、安定して稼働することができます。鉱石やクリンカーの処理など、摩耗が激しい環境では、6~18か月ごとに摩耗部品を定期的に交換することで、継続的かつ安定した生産を確保できます。.
標準的なロータリーバルブは、湿った、あるいは湿気の多いばら積み材料を処理できますか?
標準的なロータリーエアロックバルブは、乾燥したバルク固体専用に設計されています。湿った、濡れた、またはペースト状の材料を使用すると、深刻な付着、ブリッジング、および内部腐食を引き起こします。湿った材料を処理するには、ポケットの拡大やパージエアシステムなど、専用のカスタマイズ構造が必要となり、これについては機器メーカーによる専門的な技術的確認が必要となります。.
ロータリーフィーダーの最適な運転回転数(RPM)はどれくらいですか?
ほとんどの産業用ロータリーバルブの最適な動作範囲は、15~25 RPMです。10 RPM未満で動作させると、脈動が生じ、供給が不安定になります。また、30 RPMを超えると、ポケットへの充填効率が低下し、機械的摩耗が急激に進行します。.
ロータリーゲートからの空気漏れを効果的に減らすにはどうすればよいでしょうか?
まず、標準圧力システムについては、ローター先端のクリアランスを点検し、摩耗したシールや損傷した部品を交換してください。高圧の動作条件では、シール性能を向上させ、空気の吹き抜けを防止するために、マルチベーン(8~10枚)のロータリーバルブ、またはベント付きハウジング構造の製品を選択してください。.
結論
高性能ロータリーエアロックバルブの適用においては、単にカタログからモデルを選ぶのではなく、科学的なモデル選定、現場での正確なサイズ選定、および標準化された定期メンテナンスが不可欠です。空気漏れ、供給の不安定、部品の急速な摩耗など、現場で最もよく見られる問題の多くは、バルブの設計と実際のプロセス条件との不一致に起因しています。.
Darkoは、産業用バルク材料搬送装置の専門メーカーとして、セメント、鉱業、化学、食品加工業界における過酷な作業環境向けに設計された、高耐久性かつ耐摩耗性に優れたロータリーゲートを専門としています。当社のロータリーバルブは、空気輸送、集塵、サイロ供給システムにおいて、安定した気密性、メンテナンス頻度の低減、および長寿命を実現します。.
プロジェクトに合わせたロータリーバルブの選定、カスタムCAD図面、公式の機器データシート、および専門的な技術コンサルティングについては、, Darkoのエンジニアリングチームにお問い合わせください 産業用バルクハンドリングのワンストップソリューションをご利用いただけます。.
 English
 Russian
 French
 Portuguese
 Arabic
 Spanish
 Japanese